Testa di spruzzatura che nebulizza il distaccante tra i semistampi nella pressofusione di alluminio
stampaggio

Stampaggio senza difetti: aria compressa per distaccanti e lubrificanti di precisione

Stampaggio Metalli e Poliuretano

Nello stampaggio di lamiera, plastica o poliuretano e nella pressofusione di leghe metalliche non ferrose la qualità del pezzo si decide prima ancora che il materiale tocchi lo stampo. Il distaccante e il lubrificante vengono applicati a spruzzo con aria compressa, e la precisione di quella nebulizzazione determina se il pezzo si stacca pulito dallo stampo o se si incolla.

Nello stampaggio del poliuretano o delle plastiche l’aria compressa ha un ruolo ancora più critico: l’isocianato reagisce con l’umidità, generando anidride carbonica che intrappola bolle e porosità nel getto. Un’aria di atomizzazione umida, usata per spruzzare il distaccante nello stampo, introduce proprio l’acqua che innesca questa reazione indesiderata. Con il sistema Evans l’aria arriva secca, filtrata e deionizzata, eliminando questa variabile dal ciclo.

Nello stampaggio della lamiera o nella pressofusione, un’oleatura disomogenea causa strappi, imbutitura incompleta e bordi irregolari che compromettono le lavorazioni successive di piegatura, saldatura e assemblaggio. Aria compressa instabile o contaminata da umidità altera il pattern di nebulizzazione del lubrificante, producendo proprio quella disomogeneità. Con Evans la stessa qualità d’aria alimenta ogni pistola, garantendo una pellicola di lubrificante costante su ogni pezzo.

PERCHÉ TRATTARE L’ARIA COMPRESSA

I rischi dell’aria non trattata in stampaggio

01
Umidità e reazione dell’isocianato

L’isocianato nel poliuretano reagisce con l’umidità generando CO2: bolle e porosità intrappolate nel getto, superficie collassata, pezzo da scartare. L’aria di atomizzazione del distaccante è una delle vie più comuni con cui l’umidità raggiunge lo stampo.

02
Olio disomogeneo nello stampaggio lamiera o nella pressofusione

Un’aria instabile altera il pattern di nebulizzazione del lubrificante: zone poco oliate causano strappi e imbutitura incompleta, zone in eccesso alterano la qualità superficiale e complicano piegatura, saldatura o montaggio.

03
Distaccante mal distribuito sullo stampo

Un’applicazione non uniforme del distaccante causa incollaggio del pezzo, intrappolamento d’aria e accumuli sullo stampo. Ogni pezzo bloccato significa fermo linea e pulizia straordinaria dello stampo.

I VANTAGGI DEL SISTEMA EVANS

Aria perfetta per ogni ciclo di stampaggio

Meno porosità da umidità

Aria secca nell’atomizzazione del distaccante riduce l’introduzione di umidità che innesca la reazione con l’isocianato.

Pellicola di lubrificante costante

Aria stabile garantisce un pattern di nebulizzazione uniforme: meno strappi, meno imbutiture incomplete, bordi regolari.

Distacco pulito ad ogni ciclo

Distaccante distribuito in modo uniforme sullo stampo: meno pezzi incollati, meno accumuli da rimuovere.

Meno fermi per pulizia stampo

Meno residui e accumuli sullo stampo significa cicli di pulizia più radi e meno fermo linea.

Risultato costante tutto l’anno

Stessa qualità d’aria a luglio e a gennaio, sul primo pezzo e sull’ultimo del turno.

Meno fermi macchina

Manutenzione programmata, nessun blocco improvviso per condensa nei circuiti o nelle pistole.
SU MISURA

Ogni linea di stampaggio è diversa. Evans si adatta.

Dallo stampo singolo in officina fino alla linea di stampaggio automatizzata, Evans dimensiona il trattamento dell’aria in base al numero di postazioni, al tipo di processo — lamiera o poliuretano — e alla portata richiesta dalle pistole di spruzzatura.

Sopralluogo, dimensionamento, installazione e collaudo inclusi.

Richiedi informazioni →

Officina con stampo singolo

Applicazione manuale di distaccante o lubrificante su una postazione. Installazione compatta su compressore esistente.

Linea di stampaggio semi-automatica

Più stampi o presse in sequenza. Sistema modulare calibrato sul numero di pistole di spruzzatura.

Stampaggio industriale ad alto volume

Presse multiple o linee RIM automatizzate. Impianto centralizzato con monitoraggio remoto della qualità aria.
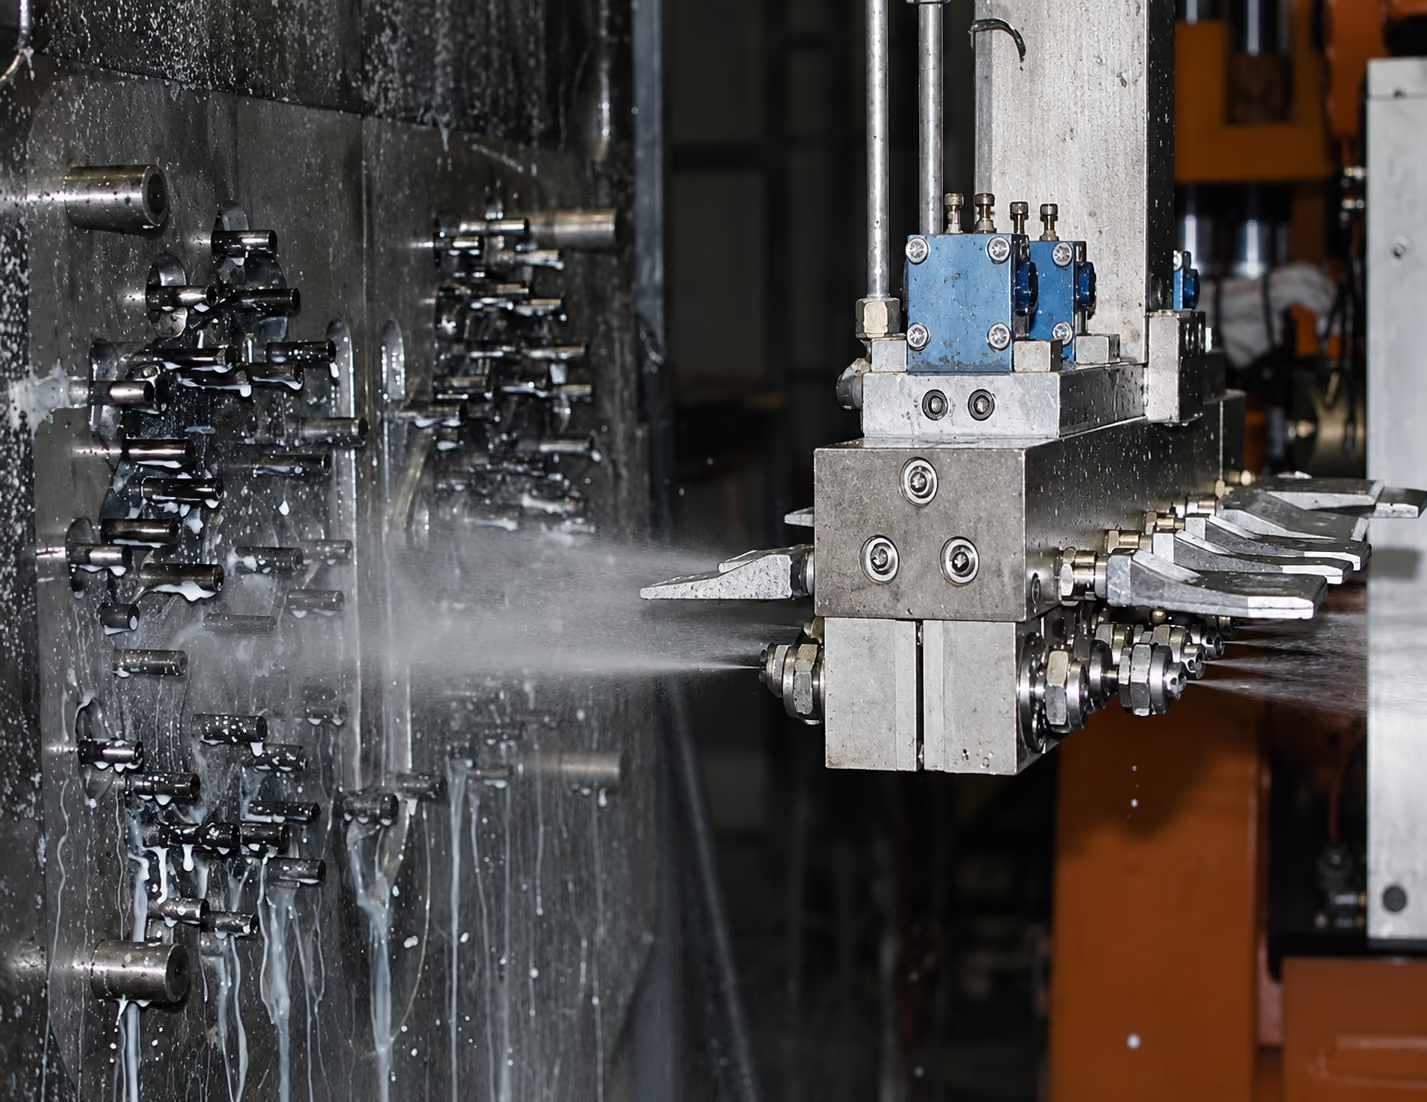
Spruzzatura automatica del distaccante sullo stampo di pressofusione di alluminio
INDUSTRIA 5.0

Impianti certificati Industria 5.0

Il sistema Evans può essere interconnesso alla linea di produzione: monitoraggio in tempo reale di pressione, temperatura e punto di rugiada, alert automatici e dati per il credito d’imposta 5.0.

FAQ

Domande frequenti sullo stampaggio di metalli e poliuretano

Perché l’aria compressa è così importante nello stampaggio del poliuretano?

L’isocianato nel poliuretano reagisce con l’umidità, generando anidride carbonica che intrappola bolle e porosità nel getto. L’aria compressa usata per nebulizzare il distaccante nello stampo è una delle vie più dirette con cui l’umidità raggiunge il ciclo di reazione. Aria secca riduce questo rischio alla fonte.

Come influisce l’aria compressa sulla qualità della lubrificazione nello stampaggio lamiera o nella pressofusione di leghe?

Il lubrificante viene applicato a spruzzo tramite aria compressa. Un’aria instabile o contaminata altera il pattern di nebulizzazione, producendo zone poco oliate — che causano strappi e imbutiture incomplete — o zone in eccesso, che alterano la qualità superficiale e complicano le lavorazioni successive.

L’aria Evans riduce i pezzi incollati allo stampo nel poliuretano?

Sì. Un’applicazione non uniforme del distaccante, spesso dovuta a un’aria di atomizzazione instabile, è una delle cause più comuni di incollaggio del pezzo e di accumuli sullo stampo. Aria a pressione e qualità costanti garantisce una bagnatura uniforme dello stampo a ogni ciclo.

Il sistema Evans è compatibile con linee di stampaggio RIM automatizzate?

Sì. Evans dimensiona il trattamento in base al numero di postazioni e alla portata complessiva richiesta dalle pistole di spruzzatura, sia su impianti manuali che su linee RIM automatizzate.

Posso installare il sistema Evans sul compressore che alimenta sia lo stampaggio lamiera che quello poliuretano?

Sì. Evans si installa a valle del compressore esistente senza modificare la rete principale, dimensionando il trattamento in base alla portata complessiva richiesta da entrambi i processi.

Quanto tempo richiede l’installazione senza fermare la produzione?

Per un’officina con uno stampo singolo, installazione e collaudo richiedono tipicamente una giornata lavorativa. Su linee industriali multi-stazione, Evans pianifica l’intervento per minimizzare il fermo produzione.