Cabeça de pulverização a aplicar desmoldante entre as metades do molde na fundição injetada de alumínio
moldagem

Moldagem sem defeitos: ar comprimido para desmoldantes e lubrificantes de precisão

Moldagem de metais e poliuretano

Na estampagem de chapa, na moldagem de plástico ou poliuretano e na fundição injetada de ligas metálicas não ferrosas, a qualidade da peça decide-se antes mesmo de o material tocar no molde. O desmoldante e o lubrificante são aplicados à pistola com ar comprimido, e a precisão dessa pulverização determina se a peça sai limpa do molde ou se fica agarrada.

Na moldagem de poliuretano ou de plásticos, o ar comprimido tem um papel ainda mais crítico: o isocianato reage com a humidade, gerando dióxido de carbono que aprisiona bolhas e porosidades na peça. Um ar de atomização húmido, usado para pulverizar o desmoldante no molde, introduz precisamente a água que desencadeia esta reação indesejada. Com o sistema Evans, o ar chega seco, filtrado e desionizado, eliminando esta variável do ciclo.

Na estampagem de chapa ou na fundição injetada, uma lubrificação irregular provoca rasgos, embutidura incompleta e arestas irregulares que comprometem as operações seguintes de quinagem, soldadura e montagem. Um ar comprimido instável ou contaminado com humidade altera o padrão de pulverização do lubrificante, produzindo precisamente essa irregularidade. Com a Evans, a mesma qualidade de ar alimenta cada pistola, garantindo uma película de lubrificante constante em cada peça.

PORQUÊ TRATAR O AR COMPRIMIDO

Os riscos do ar não tratado na moldagem

01
Humidade e reação do isocianato

O isocianato do poliuretano reage com a humidade gerando CO2: bolhas e porosidades presas na peça, superfície colapsada, peça para deitar fora. O ar de atomização do desmoldante é uma das vias mais comuns pelas quais a humidade chega ao molde.

02
Lubrificação irregular na estampagem de chapa ou na fundição injetada

Um ar instável altera o padrão de pulverização do lubrificante: zonas pouco lubrificadas provocam rasgos e embutidura incompleta, e zonas em excesso alteram a qualidade superficial e complicam a quinagem, a soldadura ou a montagem.

03
Desmoldante mal distribuído no molde

Uma aplicação irregular do desmoldante faz com que a peça fique agarrada, aprisiona ar e cria acumulações no molde. Cada peça presa significa paragem da linha e limpeza extraordinária do molde.

AS VANTAGENS DO SISTEMA EVANS

Ar perfeito para cada ciclo de moldagem

Menos porosidade por humidade

O ar seco na atomização do desmoldante reduz a introdução de humidade que desencadeia a reação com o isocianato.

Película de lubrificante constante

O ar estável garante um padrão de pulverização uniforme: menos rasgos, menos embutiduras incompletas, arestas regulares.

Desmoldagem limpa em cada ciclo

Desmoldante distribuído de forma uniforme no molde: menos peças agarradas, menos acumulações para remover.

Menos paragens para limpeza do molde

Menos resíduos e acumulações no molde significa ciclos de limpeza mais espaçados e menos paragens da linha.

Resultado constante durante todo o ano

A mesma qualidade de ar em julho e em janeiro, na primeira e na última peça do turno.

Menos paragens

Manutenção programada, sem paragens inesperadas por condensação nos circuitos ou nas pistolas.
À MEDIDA

Cada linha de moldagem é diferente. A Evans adapta-se.

Do molde único na oficina até à linha de moldagem automatizada, a Evans dimensiona o tratamento do ar em função do número de postos, do tipo de processo (chapa ou poliuretano) e do caudal exigido pelas pistolas de pulverização.

Visita técnica, dimensionamento, instalação e ensaio incluídos.

Pedir informações →

Oficina com molde único

Aplicação manual de desmoldante ou lubrificante num posto. Instalação compacta no compressor existente.

Linha de moldagem semiautomática

Vários moldes ou prensas em sequência. Sistema modular calibrado para o número de pistolas de pulverização.

Moldagem industrial de grande volume

Várias prensas ou linhas RIM automatizadas. Instalação centralizada com monitorização remota da qualidade do ar.
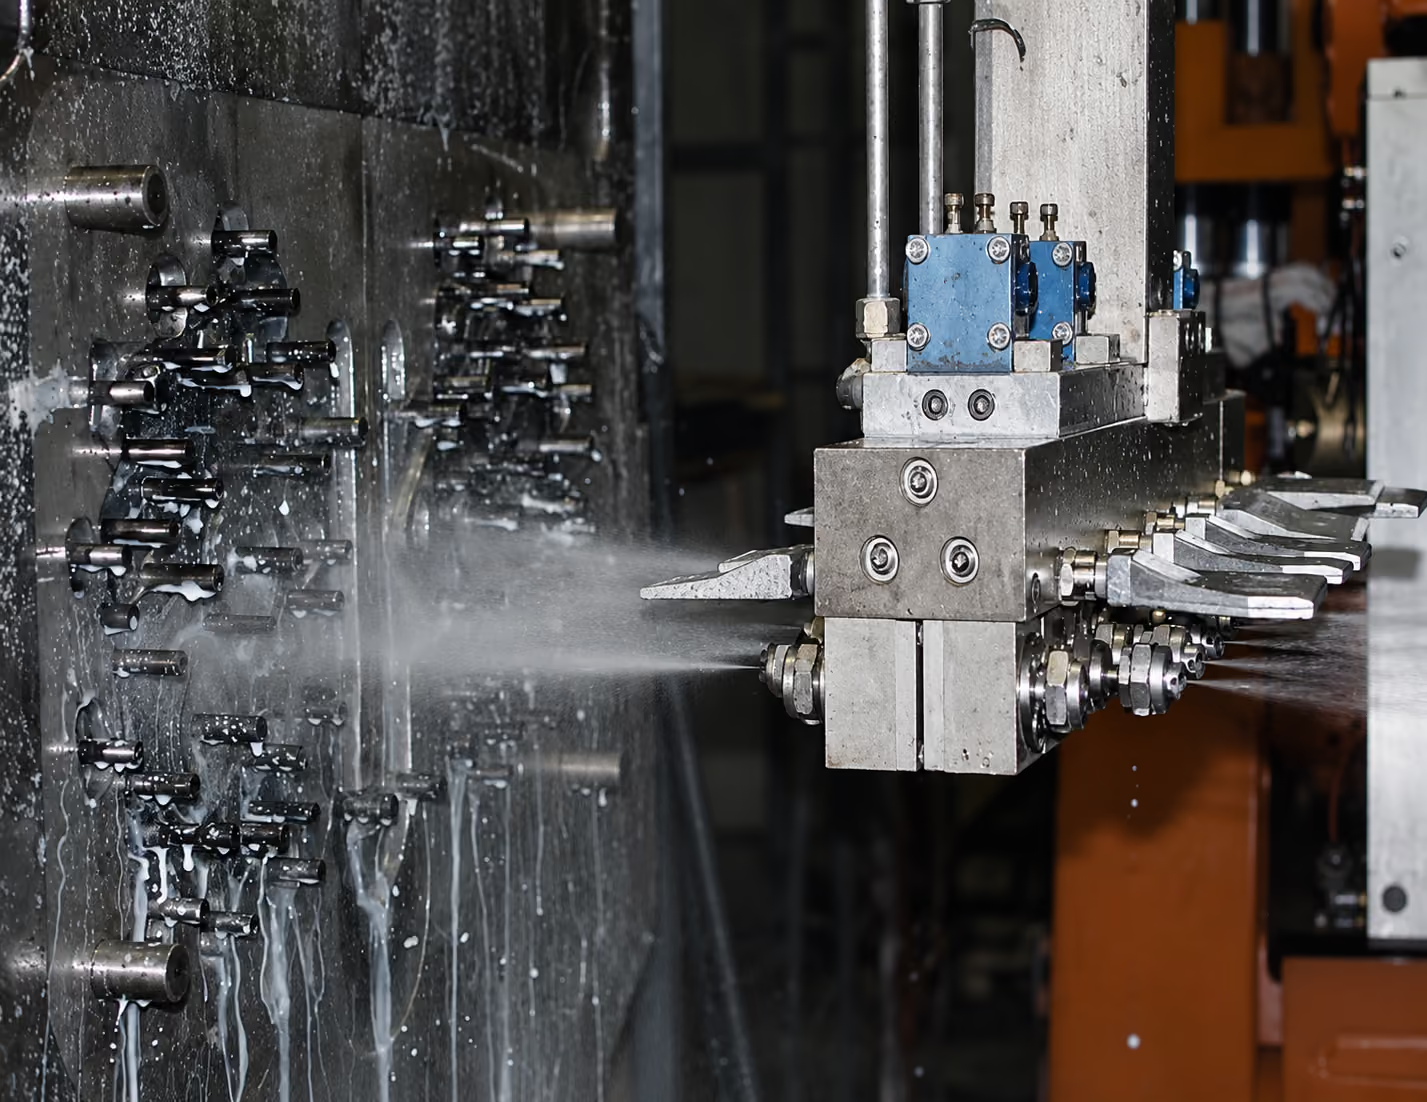
Pulverização automática de desmoldante no molde de fundição injetada de alumínio
INDÚSTRIA 5.0

Sistemas certificados Indústria 5.0

O sistema Evans pode ser interligado à linha de produção: monitorização em tempo real da pressão, temperatura e ponto de orvalho, alertas automáticos e dados para benefícios fiscais.

FAQ

Perguntas frequentes sobre moldagem de metais e poliuretano

Porque é que o ar comprimido é tão importante na moldagem de poliuretano?

O isocianato do poliuretano reage com a humidade, gerando dióxido de carbono que aprisiona bolhas e porosidades na peça. O ar comprimido usado para pulverizar o desmoldante no molde é uma das vias mais diretas pelas quais a humidade chega ao ciclo de reação. O ar seco reduz este risco na origem.

Como é que o ar comprimido influencia a qualidade da lubrificação na estampagem de chapa ou na fundição injetada de ligas?

O lubrificante é aplicado à pistola com ar comprimido. Um ar instável ou contaminado altera o padrão de pulverização, produzindo zonas pouco lubrificadas, que provocam rasgos e embutiduras incompletas, ou zonas em excesso, que alteram a qualidade superficial e complicam as operações seguintes.

O ar Evans reduz as peças agarradas ao molde no poliuretano?

Sim. Uma aplicação irregular do desmoldante, muitas vezes devida a um ar de atomização instável, é uma das causas mais comuns de peças agarradas e de acumulações no molde. Um ar com pressão e qualidade constantes garante uma molhagem uniforme do molde em cada ciclo.

O sistema Evans é compatível com linhas de moldagem RIM automatizadas?

Sim. A Evans dimensiona o tratamento em função do número de postos e do caudal total exigido pelas pistolas de pulverização, tanto em instalações manuais como em linhas RIM automatizadas.

Posso instalar o sistema Evans no compressor que alimenta tanto a estampagem de chapa como a moldagem de poliuretano?

Sim. A Evans instala-se a jusante do compressor existente, sem alterar a rede principal, dimensionando o tratamento em função do caudal total exigido pelos dois processos.

Quanto tempo demora a instalação sem parar a produção?

Numa oficina com um molde único, a instalação e o ensaio demoram tipicamente um dia de trabalho. Em linhas industriais com várias estações, a Evans planeia a intervenção para minimizar a paragem da produção.