Sprühkopf zerstäubt Trennmittel zwischen den Formhälften beim Aluminium-Druckguss
formgebung

Formgebung ohne Fehler: Druckluft für die präzise Applikation von Trennmitteln und Schmierstoffen

Metall- und Polyurethanformteile

Beim Formen von Blech, Kunststoff oder Polyurethan und beim Druckguss von Nichteisenlegierungen entscheidet sich die Qualität des Teils, noch bevor das Material die Form berührt. Trennmittel und Schmierstoffe werden mit Druckluft aufgesprüht, und die Präzision dieser Zerstäubung bestimmt, ob sich das Teil sauber aus der Form löst oder anklebt.

Bei der Verarbeitung von Polyurethan oder Kunststoffen spielt die Druckluft eine noch kritischere Rolle: Isocyanat reagiert mit Feuchtigkeit und bildet Kohlendioxid, das Blasen und Poren im Formteil einschließt. Feuchte Zerstäubungsluft, mit der das Trennmittel in die Form gesprüht wird, bringt genau das Wasser ein, das diese unerwünschte Reaktion auslöst. Mit dem Evans-System kommt die Luft trocken, gefiltert und entionisiert an und schaltet diese Variable aus dem Zyklus aus.

Beim Blechumformen oder im Druckguss verursacht eine ungleichmäßige Beölung Risse, unvollständiges Tiefziehen und unregelmäßige Kanten, die die nachfolgenden Schritte Biegen, Schweißen und Montage beeinträchtigen. Instabile oder feuchtigkeitsbelastete Druckluft verändert das Sprühbild des Schmierstoffs und erzeugt genau diese Ungleichmäßigkeit. Mit Evans versorgt dieselbe Luftqualität jede Pistole und garantiert einen konstanten Schmierfilm auf jedem Teil.

Warum Druckluft aufbereiten

Die Risiken unbehandelter Luft in der Formgebung

01
Feuchtigkeit und Isocyanat-Reaktion

Isocyanat im Polyurethan reagiert mit Feuchtigkeit und bildet CO2: Blasen und Poren im Formteil, eingefallene Oberfläche, Ausschuss. Die Zerstäubungsluft für das Trennmittel ist einer der häufigsten Wege, auf denen Feuchtigkeit in die Form gelangt.

02
Ungleichmäßige Beölung beim Blechumformen oder im Druckguss

Instabile Luft verändert das Sprühbild des Schmierstoffs: Zu wenig geölte Bereiche verursachen Risse und unvollständiges Tiefziehen, zu viel Öl beeinträchtigt die Oberflächenqualität und erschwert Biegen, Schweißen oder Montage.

03
Schlecht verteiltes Trennmittel auf der Form

Ein ungleichmäßiger Trennmittelauftrag führt zum Ankleben des Teils, zu Lufteinschlüssen und zu Ablagerungen auf der Form. Jedes festsitzende Teil bedeutet Linienstillstand und eine außerplanmäßige Formreinigung.

Die Vorteile des Evans-Systems

Perfekte Luft für jeden Formzyklus

Weniger Porosität durch Feuchtigkeit

Trockene Luft bei der Zerstäubung des Trennmittels verringert den Feuchtigkeitseintrag, der die Reaktion mit dem Isocyanat auslöst.

Konstanter Schmierfilm

Stabile Luft garantiert ein gleichmäßiges Sprühbild: weniger Risse, weniger unvollständige Tiefzüge, saubere Kanten.

Saubere Entformung bei jedem Zyklus

Gleichmäßig auf der Form verteiltes Trennmittel: weniger festsitzende Teile, weniger Ablagerungen.

Weniger Stopps für die Formreinigung

Weniger Rückstände und Ablagerungen auf der Form bedeuten seltenere Reinigungszyklen und weniger Linienstillstand.

Konstante Ergebnisse das ganze Jahr

Dieselbe Luftqualität im Juli wie im Januar, beim ersten wie beim letzten Teil der Schicht.

Weniger Stillstandzeiten

Planbare Wartung, keine plötzlichen Ausfälle durch Kondenswasser in Leitungen oder Pistolen.
Maßgeschneidert

Jede Formgebungslinie ist anders. Evans passt sich an.

Von der Einzelform in der Werkstatt bis zur automatisierten Formgebungslinie dimensioniert Evans die Luftaufbereitung nach Anzahl der Arbeitsplätze, Prozessart – Blech oder Polyurethan – und dem Luftbedarf der Sprühpistolen.

Vor-Ort-Besichtigung, Dimensionierung, Installation und Abnahme inklusive.

Informationen anfordern →

Werkstatt mit Einzelform

Manueller Auftrag von Trennmittel oder Schmierstoff an einem Arbeitsplatz. Kompakte Installation am bestehenden Kompressor.

Halbautomatische Formgebungslinie

Mehrere Formen oder Pressen in Folge. Modulares System, abgestimmt auf die Anzahl der Sprühpistolen.

Industrielle Großserienfertigung

Mehrere Pressen oder automatisierte RIM-Linien. Zentrale Anlage mit Fernüberwachung der Luftqualität.
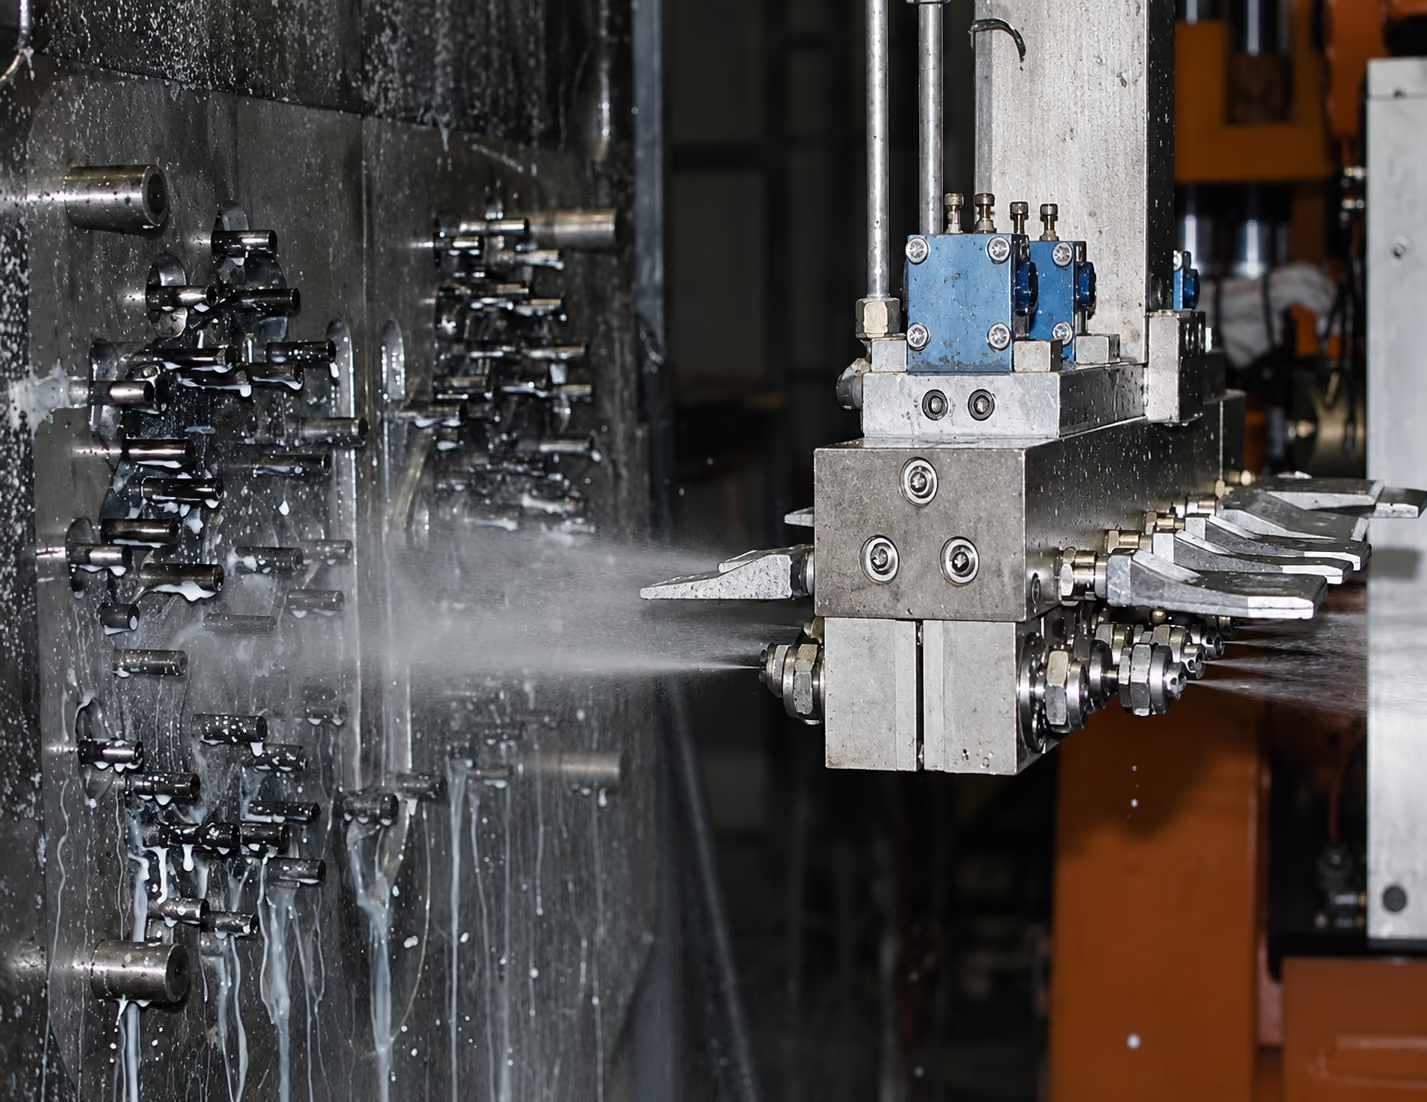
Automatisches Aufsprühen von Trennmittel auf die Druckgussform für Aluminium
Industrie 5.0

Zertifizierte Industrie-5.0-Anlagen

Das Evans-System lässt sich mit der Produktionslinie vernetzen: Echtzeitüberwachung von Druck, Temperatur und Taupunkt, automatische Alarme und Daten für die Industrie-5.0-Steuergutschrift.

FAQ

Häufig gestellte Fragen zur Formgebung von Metall und Polyurethan

Warum ist Druckluft bei der Polyurethan-Verarbeitung so wichtig?

Isocyanat im Polyurethan reagiert mit Feuchtigkeit und bildet Kohlendioxid, das Blasen und Poren im Formteil einschließt. Die Druckluft, mit der das Trennmittel in der Form zerstäubt wird, ist einer der direktesten Wege, auf denen Feuchtigkeit in den Reaktionszyklus gelangt. Trockene Luft verringert dieses Risiko an der Quelle.

Wie beeinflusst Druckluft die Schmierqualität beim Blechumformen oder beim Druckguss von Legierungen?

Der Schmierstoff wird mit Druckluft aufgesprüht. Instabile oder verunreinigte Luft verändert das Sprühbild und erzeugt zu wenig geölte Bereiche – die Risse und unvollständiges Tiefziehen verursachen – oder Bereiche mit zu viel Öl, die die Oberflächenqualität beeinträchtigen und nachfolgende Bearbeitungsschritte erschweren.

Reduziert Evans-Luft das Ankleben von Polyurethanteilen an der Form?

Ja. Ein ungleichmäßiger Trennmittelauftrag, oft verursacht durch instabile Zerstäubungsluft, ist eine der häufigsten Ursachen für festsitzende Teile und Ablagerungen auf der Form. Luft mit konstantem Druck und gleichbleibender Qualität sorgt bei jedem Zyklus für eine gleichmäßige Benetzung der Form.

Ist das Evans-System mit automatisierten RIM-Linien kompatibel?

Ja. Evans dimensioniert die Aufbereitung nach Anzahl der Arbeitsplätze und dem gesamten Luftbedarf der Sprühpistolen, sowohl bei manuellen Anlagen als auch bei automatisierten RIM-Linien.

Kann ich das Evans-System an dem Kompressor installieren, der sowohl die Blechumformung als auch die Polyurethan-Verarbeitung versorgt?

Ja. Evans wird hinter dem vorhandenen Kompressor installiert, ohne das Hauptnetz zu verändern, und nach dem gesamten Luftbedarf beider Prozesse dimensioniert.

Wie lange dauert die Installation, ohne die Produktion anzuhalten?

Bei einer Werkstatt mit Einzelform dauern Installation und Abnahme in der Regel einen Arbeitstag. Bei industriellen Linien mit mehreren Stationen plant Evans den Eingriff so, dass der Produktionsausfall minimal bleibt.